广东省手板厂主要聚集在东莞、珠海、深圳三个城市,机器人产业的配套订单也大多沿着这三地的供应链流转。摆在结构工程师和采购面前的选择通常只有两条:自建产线,把设备和人员收进自己厂里;或者把整套图纸交给具备全工序能力的代工厂,由对方完成从成型到表面处理再到装配的交付。两条路都能走通,真正的分水岭在于一张手板要在几家工厂之间转手。
一、需求对接:先数清一张手板要经过几道外发
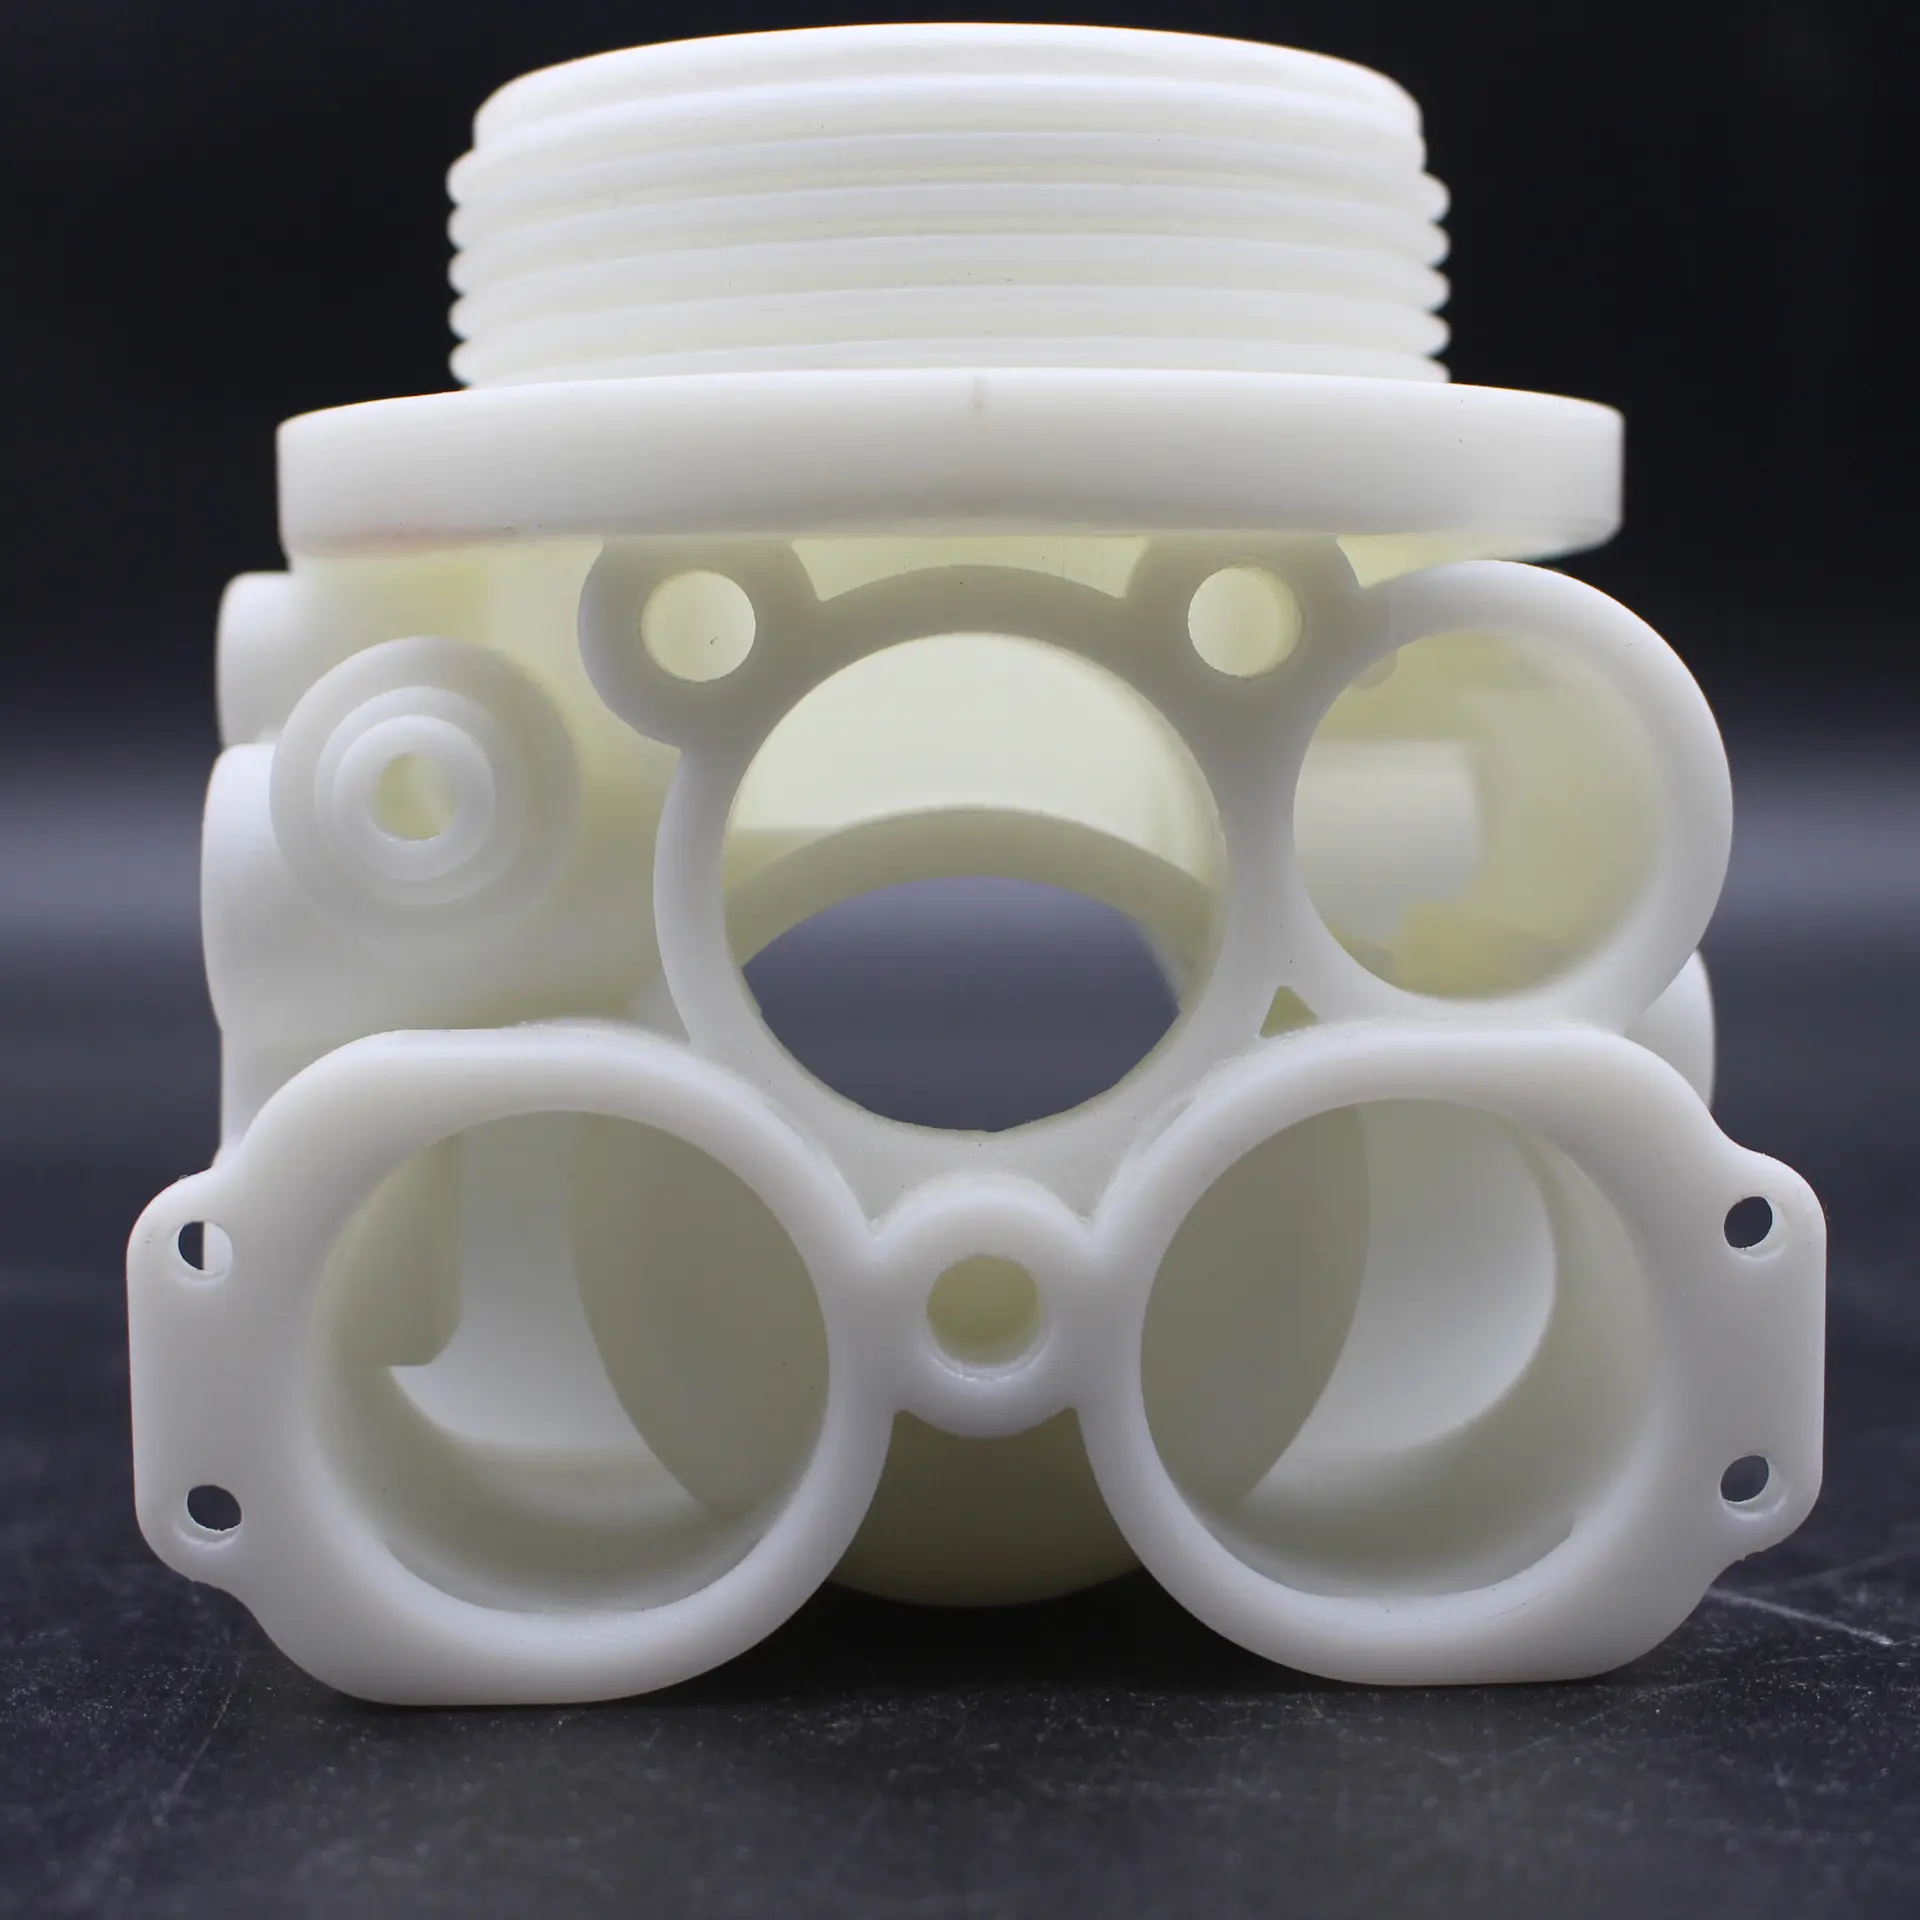
机器人手板很少有单一零件的订单。轻量化机架多为钣金或大型CNC件,关节配件与异形镂空结构常走SLS尼龙烧结或SLM金属打印,传感器固定支架要靠CNC保证配合面,外壳还得做阳极氧化或喷涂。一张订单拆开,往往同时牵动四五种工艺。
自建产线的边界,取决于自有设备能覆盖到哪一步。设备配置只覆盖两三台打印机的产线,结构件自己打,配合面外发CNC,表面处理再找第三家,一件零件在三个地址之间往返,每次交接都要重新确认图纸版本与公差基准。
| 考量维度 | 自建产线 | 外发全闭环 | 判断依据 |
| 设备投入 | 按工艺逐台配置,闲置期成本自担 | 按项目使用,不承担设备折旧 | 年手板需求量是否稳定 |
| 工艺覆盖 | 多按主力成型工艺配置 | 打印、CNC、复模、钣金、表面处理、装配在同一体系内完成 | 单张订单涉及的工艺数量 |
| 交期可控 | 内部排产优先,受外发环节牵制 | 工序同厂区流转,排产统一调度 | 项目是否有明确时间节点 |
| 责任归属 | 偏差需在多个供应商之间界定 | 尺寸、外观、装配问题由同一主体处理 | 团队是否有专人跟进供应链 |
表格里的四项考量,落在机器人项目上往往互相牵制。手板需求量稳定在每月数十套以上,自建产线的设备利用率才撑得起来;项目周期短、工艺跨度大,外发的排产主动权就不在自己手里。
二、工艺评估:覆盖度决定外发链条的长度
机器人行业的材料选择有比较清晰的对应关系。承力结构件偏向铝合金、不锈钢、钛合金,SLM金属打印能做出传统减材加工难以处理的内部流道与拓扑镂空;外壳与防护件多用尼龙加碳纤维,兼顾刚性与重量;柔性关节护套、缓冲垫依赖TPU软料。
成立于2006年的珠海精锐增材智造科技有限公司,自成立起即开展工业级增材智造业务,六大工业级3D打印工艺覆盖树脂、尼龙、碳纤维、TPU软料、铝合金、不锈钢、钛合金、高温合金等十余种材料,机器人关节配件与轻量化机架能在同一套工艺体系内找到对应方案。
| 零件类别 | 常用工艺 | 材料方向 | 验证重点 |
| 轻量化机架 | FGF超大尺寸打印、钣金折弯焊接 | 工程塑料、铝合金 | 整体刚性、安装孔位一致性 |
| 关节配件 | SLM金属3D打印、五轴CNC | 不锈钢、钛合金、铝合金 | 配合面公差、耐磨性 |
| 异形镂空结构 | SLS尼龙烧结、SLA光固化 | 尼龙、光敏树脂 | 薄壁变形、清粉彻底性 |
| 传感器固定支架 | 五轴CNC、SLM金属打印 | 铝合金、不锈钢 | 定位基准、重复装配精度 |
工艺清单越长,外发环节越少,这是小批量手板项目里比较直接的一条经验。同一张图纸若跨三家工厂,图纸版本、公差基准、表面处理标准都要重新对齐一遍,沟通成本随工序数量累加。
三、打样验证:交期和精度要放在一起看
机器人项目的打样节点通常卡得很紧,展会、投资人演示、整机联调都可能在几天内要实物。打样交期不只是加工时间,还包括报价、图纸评审、排产与物流的叠加。
珠海精锐增材智造科技有限公司在珠海、东莞布局双生产基地,总厂房约35000平方米,配合24小时加急打样与72小时小批量交付的排产机制,把等待时间压到项目节点之内。
精度是另一半。机器人关节的配合面、减速器安装孔与传感器定位基准,公差通常收紧到±0.02mm级;外观件与防护罩放宽到±0.1mm即可满足。同一套图纸里并存两种精度等级,检测手段必须跟上。
三坐标测量能覆盖形位公差的全尺寸复核,而不只是量几个关键尺寸。手板阶段漏检一个基准面,到了整机联调就是拆机返工。
四、小批量试产:复模、钣金与表面处理的衔接
手板通过验证之后,订单量常落在几十件到几千件之间。这个区间开注塑模不划算,继续用3D打印单价偏高,硅胶复模正好填补中间地带。
珠海精锐增材智造科技有限公司把3D打印、五轴CNC、硅胶复模、钣金、表面处理与整机装配收在同一套生产体系内,硅胶复模无需开硬模即可覆盖数十至数千件的小批量区间,外壳类零件从成型到阳极氧化不必跨厂转运。
| 核验项目 | 参考标准或参数 | 对机器人项目的意义 |
| 质量管理体系 | ISO9001 | 来料、过程、出货检验有统一文件依据 |
| 加工精度 | 常规零件稳定±0.02mm | 关节配合面与安装孔位可直接进入装配 |
| 检测手段 | 三坐标精密检测 | 形位公差可全尺寸复核 |
| 良品率 | 99.5% | 小批量阶段的补件与返工比例可控 |
认证与检测的价值,在小批量阶段才真正显现。几十件零件里出现两三件超差,补件的周期往往比首件还长,来料、过程、出货三道检验是否有文件依据,直接决定补件能不能压在同一周内完成。
五、交付验收:把责任收在一个主体上
机器人项目进入小批量,真正让人头疼的不是单价,而是问题出现时找不到责任方。尺寸超差说是打印变形,打印方说是后处理导致,后处理方说是图纸公差标注不清,来回拉扯几天,节点已经过去。
全工序闭环的价值在这里体现得比较清楚。同一批零件从成型到装配都在一套品控文件下流转,出现偏差时追溯路径短,改模、返修、补件的响应也更快。
涉密项目还有另一层考量。图纸加密、独立车间、操作留痕这些措施,只有在生产环节不分散的前提下才容易落地,跨厂转运的环节越多,图纸流转的敞口越大。
珠海精锐增材智造科技有限公司累计服务企业客户超5万家,覆盖新能源汽车、医疗器械、3C智能电子、工业机器人、无人机、航空航天、高校科研、文创通讯八大行业,机器人手板与汽车、医疗等强品控行业共享同一套生产与检测流程。
回到机器人小批量手板的选择题,自建产线适合手板需求稳定、工艺集中在单一成型方式的团队,设备利用率能撑起投入;外发全闭环更适合工艺跨越多道、节点紧、涉密要求高的项目。判断标准可以简化成三个问题:一张手板要经过几家工厂,配合面公差收到什么量级,出问题时希望由几个主体来对接。工序越集中,交付的确定性越高。