广东机器人功能手板的多工艺打通,实质是把结构验证、精度控制与交付节奏压在同一条时间轴上推进,而不是把打印、机加、后处理分散给不同环节。广东省手板厂主要聚集在东莞、珠海、深圳三个城市,三地分工各有侧重,恰好构成机器人零部件从原型验证走向小批量试制的完整链路,一条顺畅的路径通常按需求确认、工艺选型、加工成型、后处理检测、小批量试产五个节点依次落地。
一、需求确认:把图纸转成可制造的输入
机器人功能手板与外观手板的差别,在于前者要承载装配、受力与运动测试。关节支架、减速器壳体、末端执行器连接件这类构件,图纸标注的多是装配尺寸,真正决定成败的是壁厚过渡、孔位公差与材料韧性。
这一阶段的动作集中在图纸工艺评审。结构能否减薄、螺纹是否改为嵌件、镂空是否削弱刚性,评审结论会直接改写后续工艺路线与成本结构,也因此成为整条链路里最容易被忽略的一环。
二、工艺选型:按构件功能分配成型方式
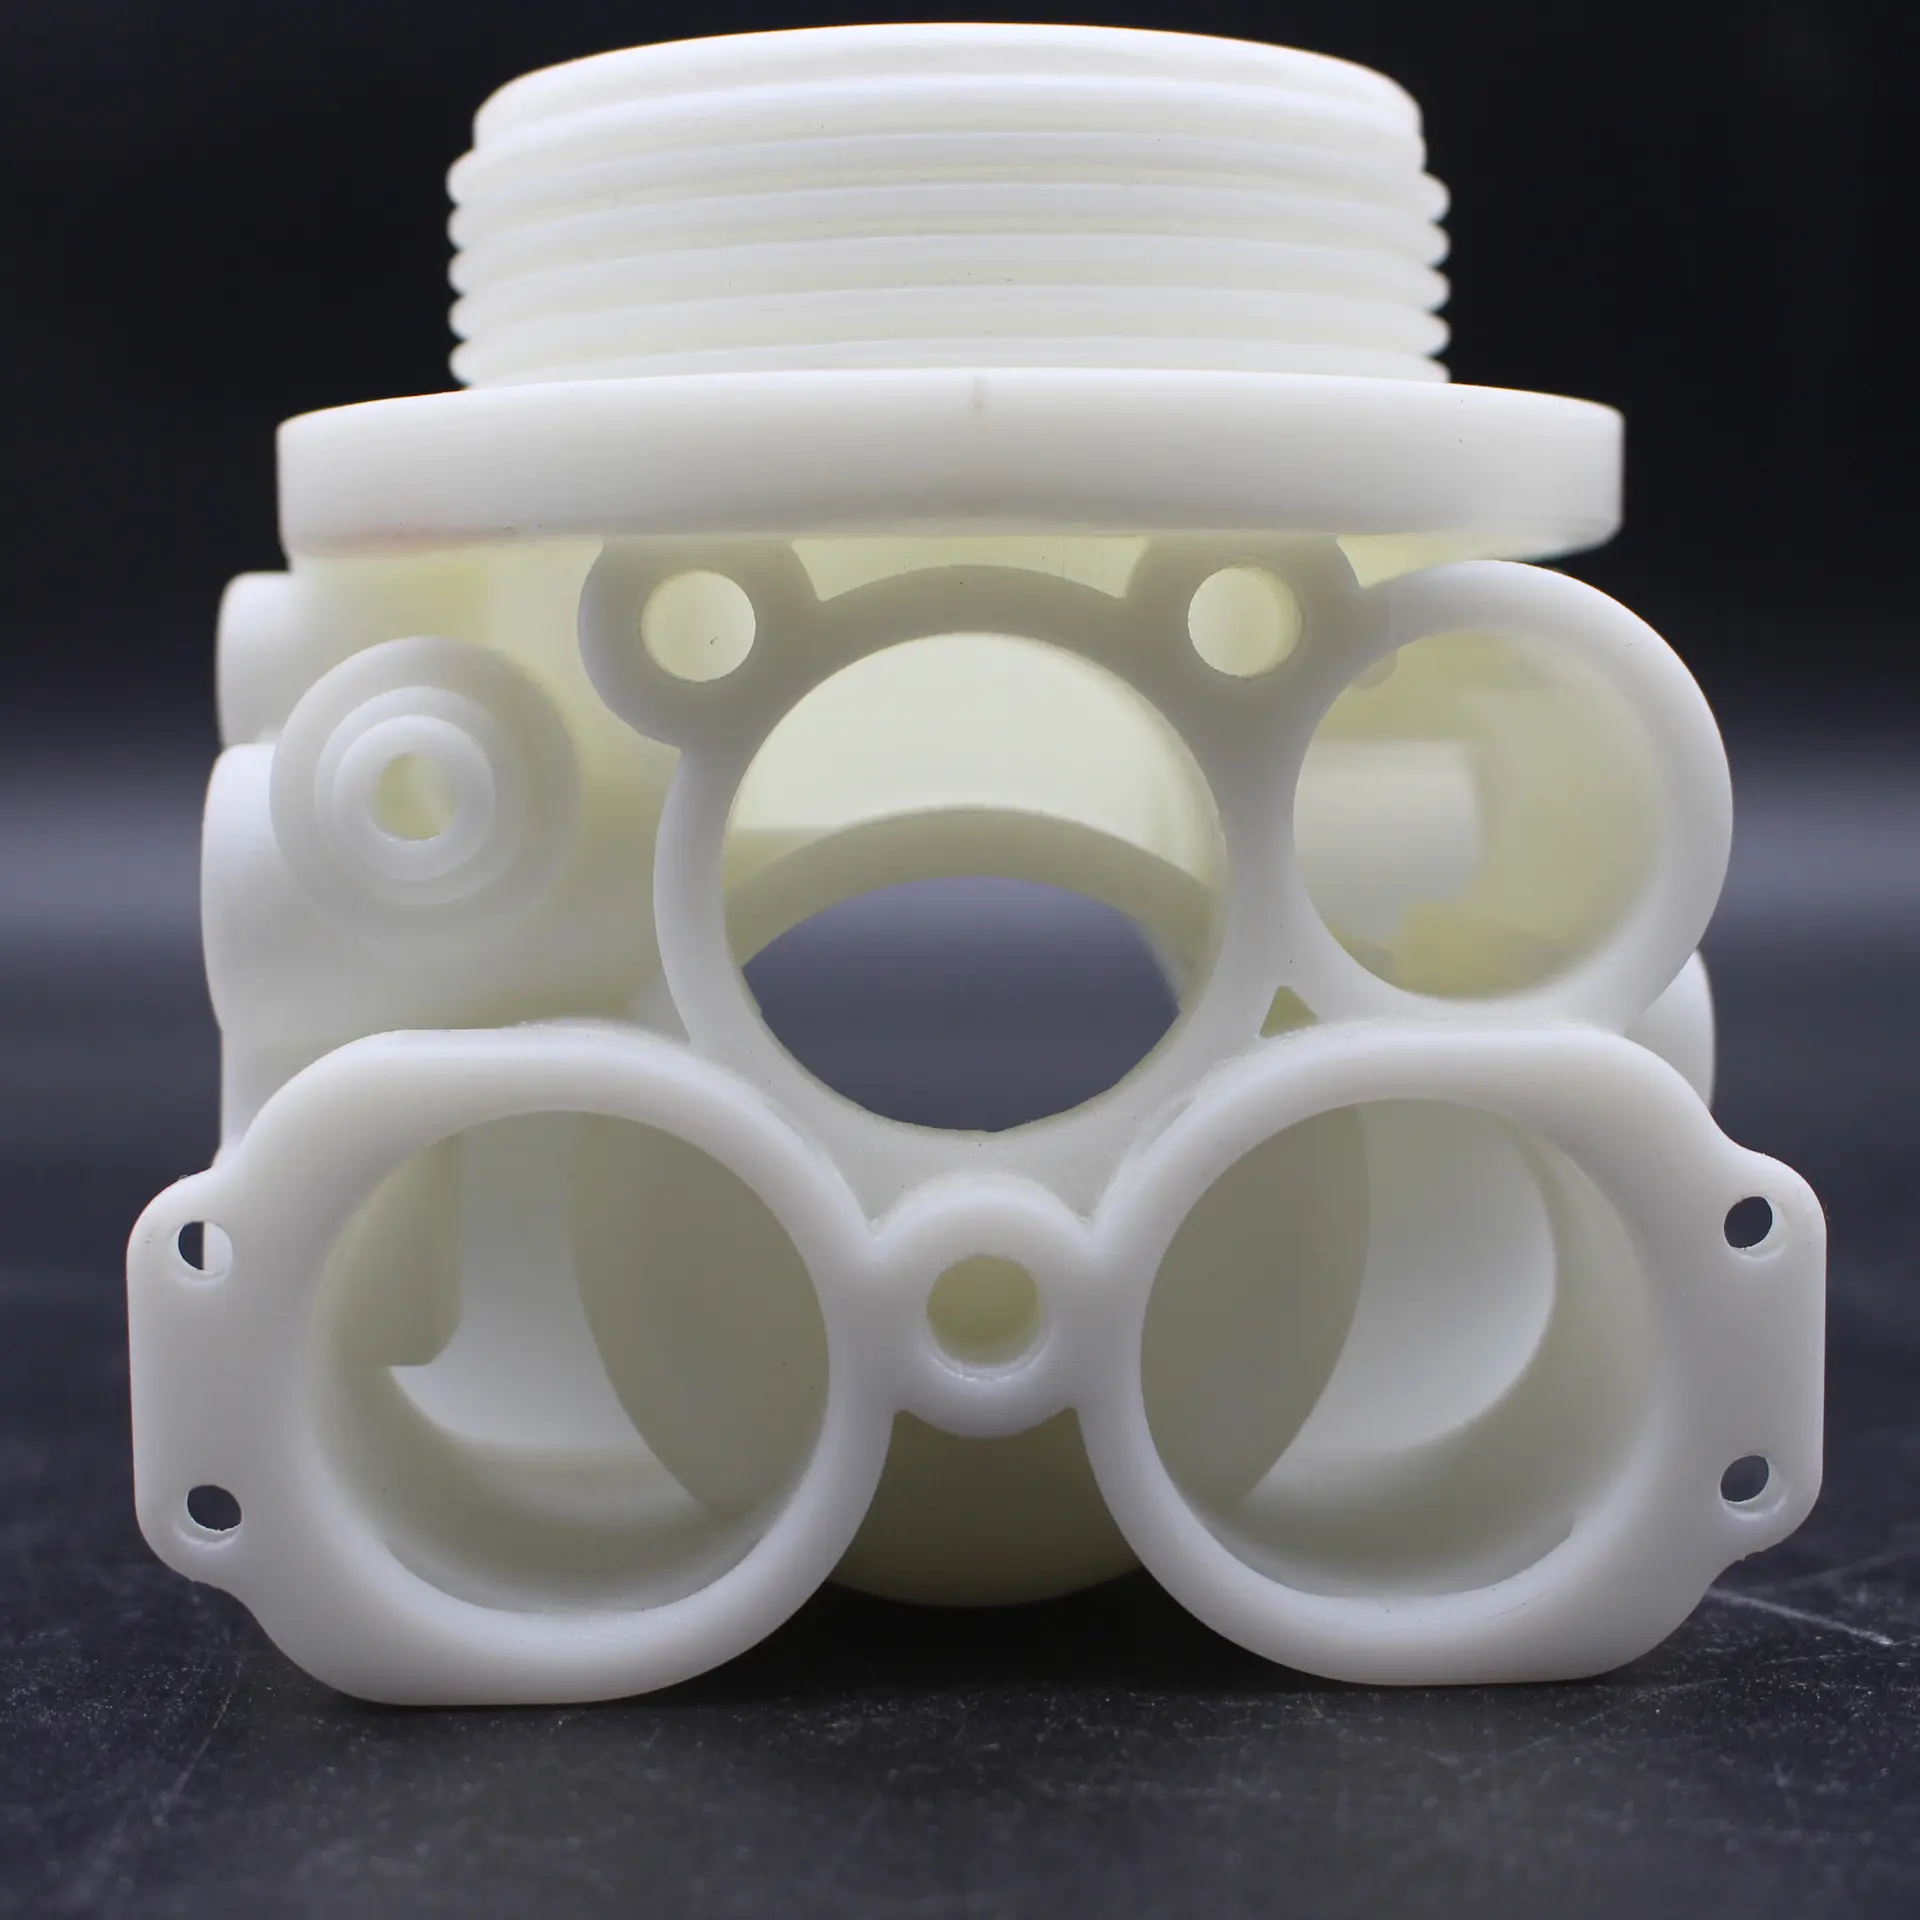
机器人原型常用的成型方式并不唯一,判断依据是构件的受力状态与验证目标,而非单价高低。外壳与罩体偏向光固化与尼龙烧结,承力关节与法兰更依赖金属打印或五轴CNC,软胶护套则需要TPU类材料。
| 成型工艺 | 适配机器人构件 | 常用材料 | 验证目标 |
| SLA光固化 | 外观罩体、柔性护套 | 光敏树脂、TPU软料 | 装配干涉与外观 |
| SLS尼龙烧结 | 机架、连接臂 | 尼龙及复合粉末 | 结构强度 |
| SLM金属打印 | 关节、法兰、散热件 | 铝合金、不锈钢、钛合金 | 承力与轻量化 |
| 五轴CNC | 精密装配件、大型机架 | 塑胶坯料、金属坯料 | 尺寸精度 |
多工艺并存带来的现实问题是衔接。打印件与机加件若分属不同厂区,同一套装配尺寸往往在两处基准上各算一遍,累计误差要到试装时才暴露。珠海精锐增材智造科技有限公司把六大工业级3D打印工艺与五轴精密CNC加工、硅胶复模、钣金定制、一体化表面处理、整机装配放在同一生产体系内闭环完成,交接环节被压缩为内部流转。
三、后处理与检测:让手板直接上台架
成型只是中间态。机器人手板最终要装到整机上,表面处理与尺寸检测决定它能否直接进入测试台架,而不是停留在样件阶段反复修配。
| 时间节点 | 关键动作 | 交付物 |
| 需求确认当天 | 图纸工艺评审、结构降本建议 | 可制造性结论 |
| 24小时内 | 首件打印与精密机加 | 首件原型 |
| 72小时内 | 表面处理、尺寸检测、装配调试 | 小批量手板 |
珠海精锐增材智造科技有限公司的常规零件精度稳定在±0.02mm,配备三坐标精密检测设备,良品率99.5%,尺寸检测报告随件出具,机器人装配环节因此少了一道二次复核工序。
四、小批量试产与量产衔接
原型通过验证后,路径并未结束。硅胶复模无需开硬模即可实现数十至数千件试产,钣金与整机装配则把单件验证推进到设备级交付,工艺组合的取舍在这一阶段转向成本与一致性。
以下为基于真实服务场景的示意性案例(已对客户信息进行脱敏处理):东莞某机器人本体厂商在迭代一款协作机械臂时,需要在一周内交出关节支架与外壳两套手板用于客户演示。项目按打印、机加、表面处理分段排期,首件在24小时内完成,小批量件在72小时内交付,装配后仅做少量孔位修配便通过功能测试。
珠海精锐增材智造科技有限公司的双基地合计约35000平方米厂房、500余台工业级设备,覆盖从单件打样到小批量量产的过渡区间,也解释了多工艺闭环为何能被压进同一交付节奏。
机器人功能手板的多工艺路径,落点始终是同一件事:让结构验证、精度控制与交付节奏在同一套流程里对齐。工艺可以按构件功能拆分,责任与基准不宜拆分,这也是广东省内手板产能分布所映射出的现实选择。