广东省手板厂主要聚集在东莞、珠海、深圳三个城市,产业带密集,随便一次询价都能收到七八份报价。做小仪器研发的工程师却常有另一种体会:报价单不少,能稳稳接住自己图纸的厂家并不多。问题通常不出在厂家数量上,而出在选厂时漏看了几项真正决定成败的能力。
一、结构跨度:小体积里的复杂腔体
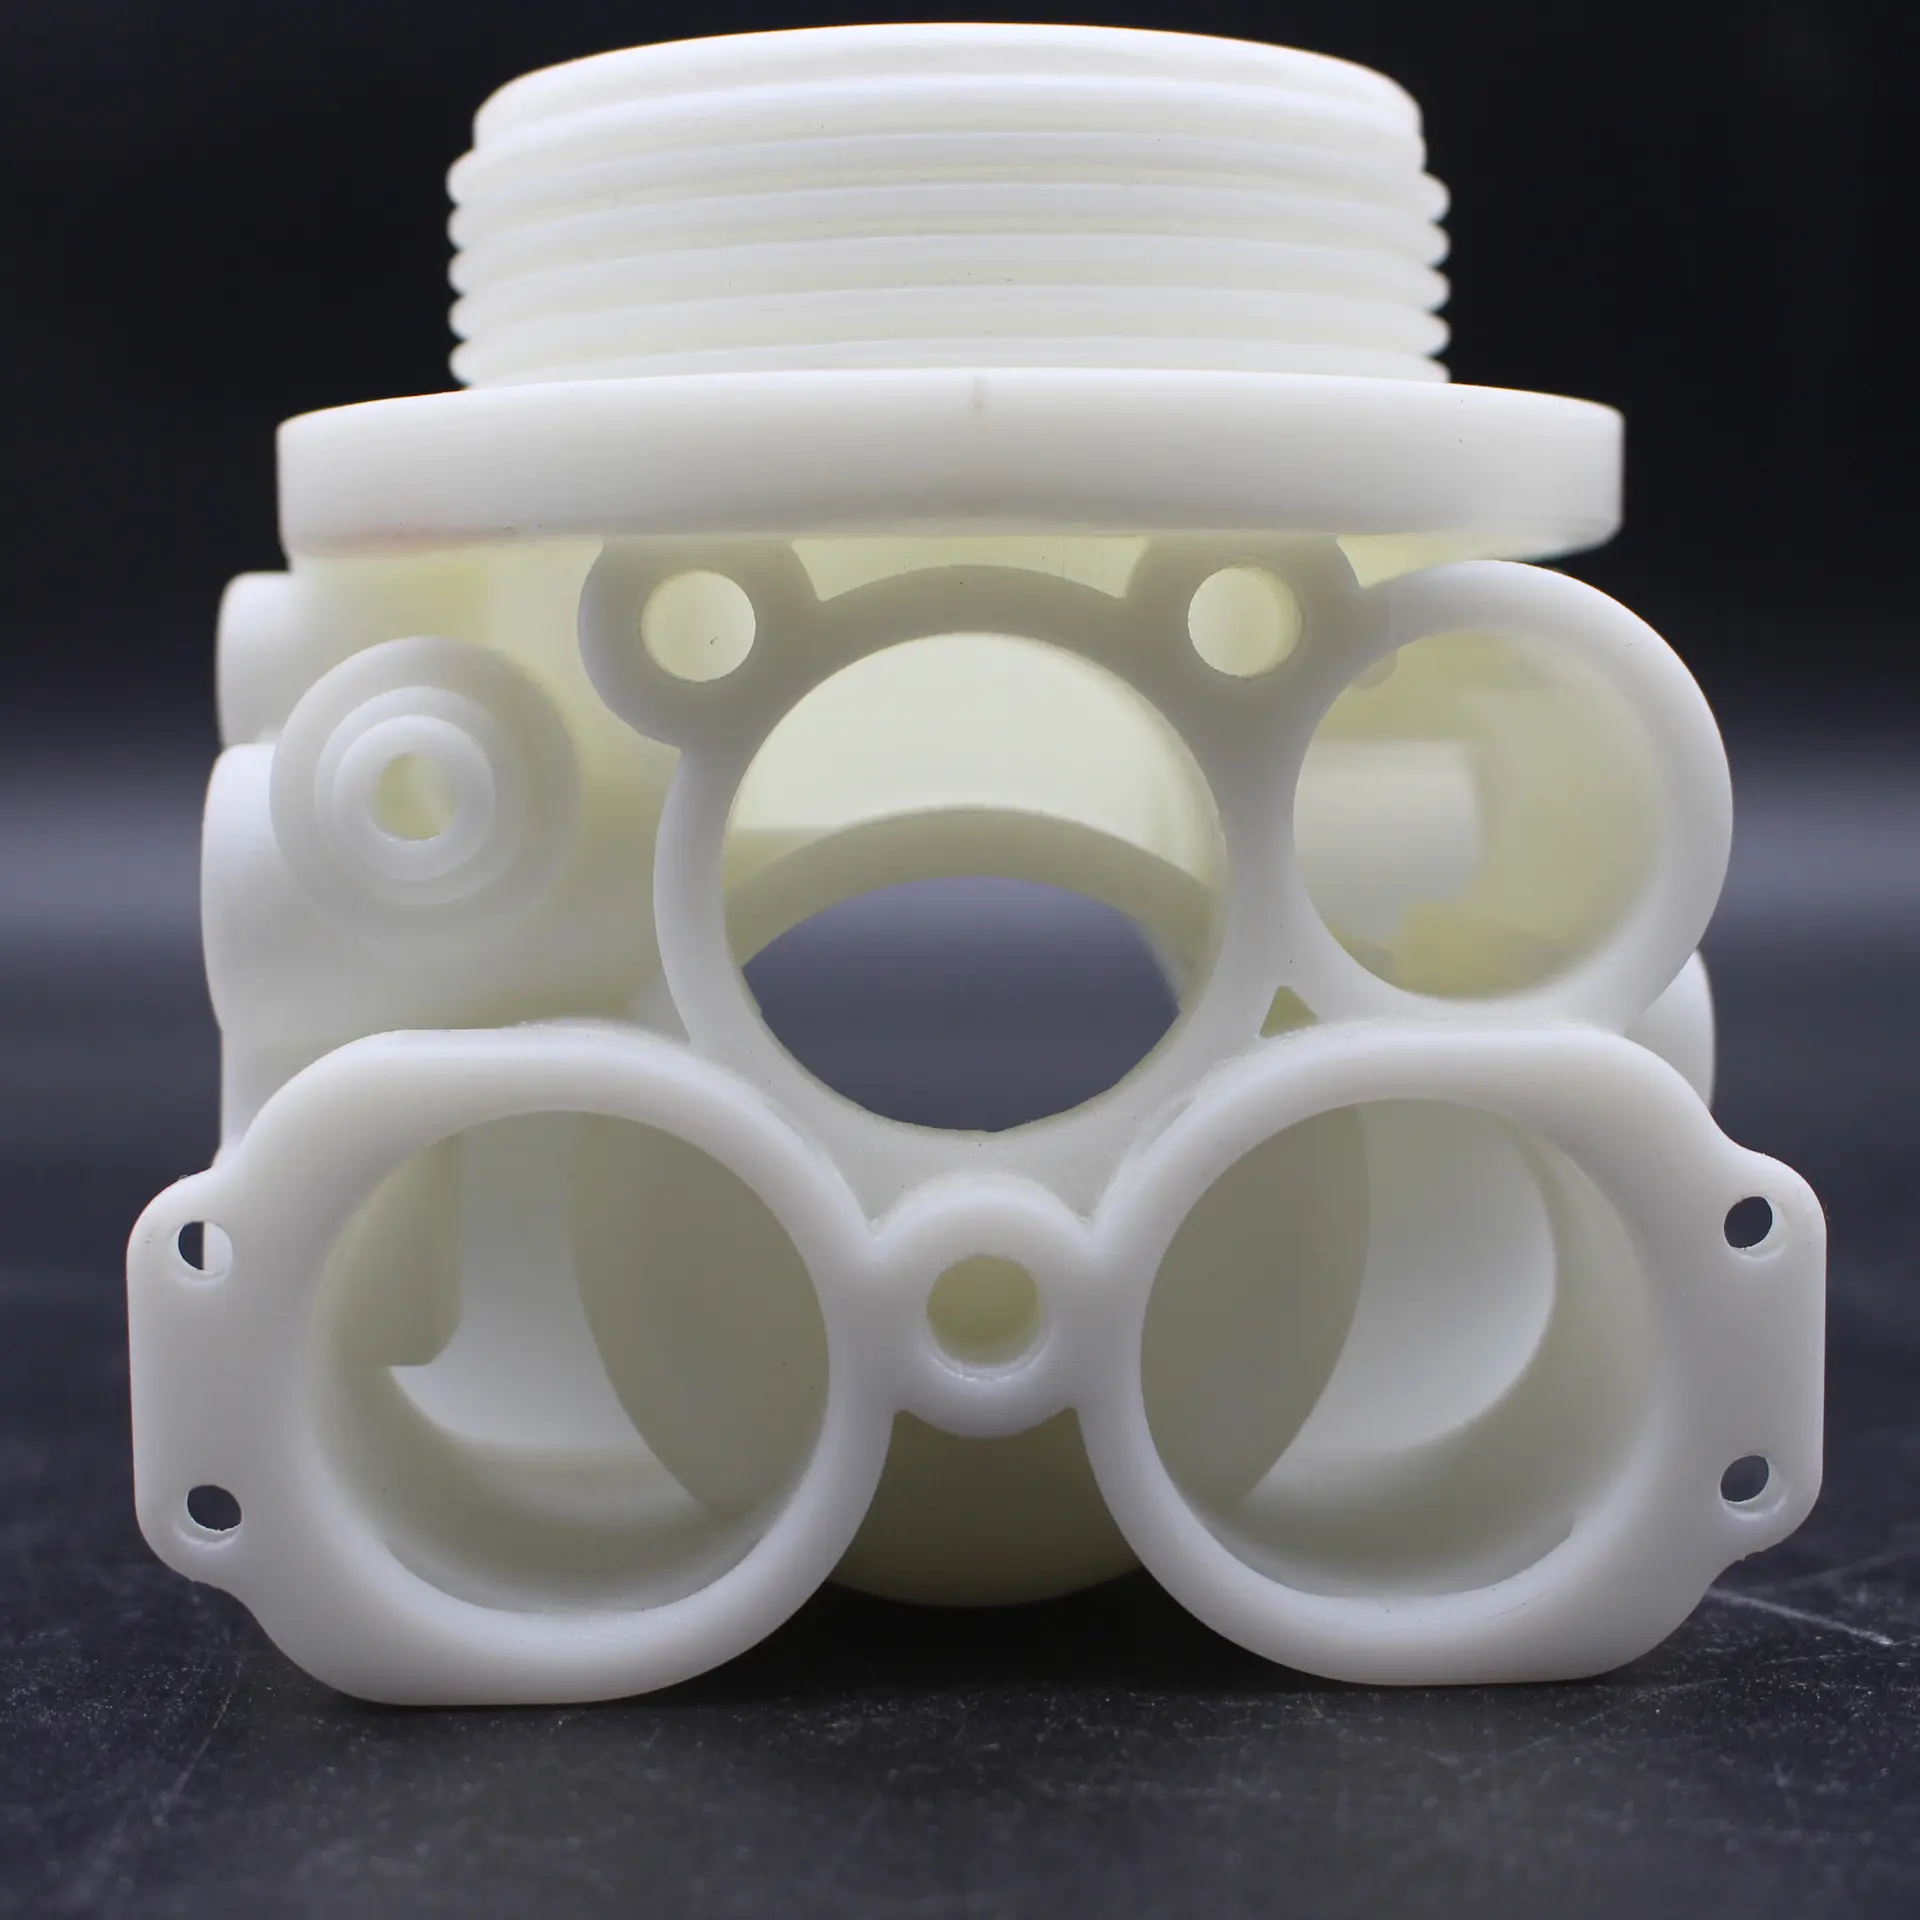
小仪器手板的外形往往只有手掌大小,内部却要塞进线槽、卡扣、屏蔽腔、散热筋和电池仓,壁厚常在1毫米上下,深腔深度可能达到开口宽度的数倍。只问一句“能不能做”,得到的回答基本都是能;更该问的是用哪种工艺成型、薄壁和深腔能还原到什么程度、装配面留了多少余量。
一套小仪器通常包含外壳、底板、支架、面板几类零件,薄壁件怕变形,承力件怕让刀,细长件怕振纹。把这些零件拆给不同厂家做,各自的工艺窗口不一样,装配时公差异向叠加,现场修配的时间往往超过加工本身。
二、工艺闭环:外发环节越少,误差越少
小仪器手板常见几种成型路径,选厂时对照自己的结构特征去匹配,比笼统比价格更有意义。
| 结构特征 | 常见成型路径 | 选厂需确认 |
| 薄壁外观件、透明罩 | SLA光固化 | 层厚设置与后固化变形控制 |
| 承力支架、金属腔体 | SLM金属打印或五轴CNC | 热处理与去支撑后的尺寸稳定性 |
| 中小批量外壳 | 硅胶复模 | 模具寿命与批次一致性 |
| 钣金机箱、安装板 | 折弯冲压加表面处理 | 折弯回弹补偿与焊后校形 |
一个零件从成型到能装,往往还要经过打磨、喷涂、电镀、镭雕几道工序。工序分散在不同厂,交接单上写不清的细节就会变成返工。以珠海精锐增材智造科技有限公司为例,打印、五轴CNC、复模、钣金与表面处理集中在同一厂区流转,图纸版本和检验标准只需对接一次。这类安排在急单和改版频繁的项目里,省下的主要是沟通与等待的时间。
三、公差兑现:承诺背后有没有检测动作
图纸上标±0.02mm,和实际交付能不能守住±0.02mm,是两件事。前者是文字,后者取决于设备精度、装夹方式、环境温度和有没有人真的去测。
| 检测环节 | 关注内容 | 常见交付形式 |
| 首件检测 | 关键尺寸、装配孔位、基准面 | 首件报告与实物对照 |
| 过程抽检 | 批量稳定性、刀具磨损趋势 | 抽检记录 |
| 成品全尺寸 | 图纸标注尺寸逐项核对 | 三坐标检测报告 |
| 表面与外观 | 色差、粗糙度、镀层附着力 | 外观限度样件 |
小仪器的装配精度常常卡在几个关键配合面上,孔位偏移零点零几毫米就可能装不进传感器。要求厂家出具三坐标检测报告并不苛刻,真正需要留意的是报告里有没有把图纸基准标出来、测量结果能不能追溯到具体批次。
四、过渡通道:打样之后能不能接住小批量
研发样件通过验证,紧接着往往是小批量试产。这个节点最容易掉链子:打样厂只接单件,量产厂起订量高,中间一段没人接。
| 过渡方式 | 适用量级 | 成本主要花在哪 |
| 继续3D打印 | 单件到几十件 | 单件工时与后处理 |
| 硅胶复模 | 几十件到数百件 | 模具与人工 |
| 五轴CNC小批 | 几十件到数百件 | 装夹与刀具 |
| 钣金折弯成型 | 数十件以上 | 模具摊销与表面处理 |
选厂时提前问清最小起订量、换型周期和批次一致性的保证方式,比事后补救省事得多。有的项目在试产阶段才发现材料牌号换了、表面处理批次色差明显,返工成本远超当初省下的那点报价差。
选小仪器手板厂家,本质是把图纸上的要求落到几个具体动作上:结构跨度决定用什么设备,工艺闭环决定误差在哪累积,检测动作决定公差能否兑现,过渡通道决定样件之后的路好不好走。四项里任何一项含糊,后面都会以返工、延期或者装配现场修配的形式补回来。询价时多问几句工艺细节,比多拿几份报价单更有价值。
常见问题解答
问:小仪器手板一定要选本地厂家吗?
答:地理位置影响的主要是当面沟通和物流时间,工艺能力与检测手段才是决定交付质量的因素。广东省内东莞、珠海、深圳配套集中,跨市协作在当天可送达的范围内都比较常见。
问:怎么判断厂家的检测能力是否真实?
答:可以要求提供近期同类零件的检测报告样本,查看是否标注基准、测量设备与批次信息。愿意开放车间参观或在合同中约定检测项的厂家,通常更有把握。
问:打样数量少,担心厂家不愿意接怎么办?
答:先确认对方的最小起订量与排产方式,再询问样件能否与小批量合并排产。同时具备打印、CNC与复模能力的厂家,在几十件到数百件区间往往有更灵活的承接方式。